新能源汽車電池泡沫鎳的焊接,當(dāng)前的主流技術(shù)是超聲波焊接。它能在不熔化材料的情況下,實(shí)現(xiàn)牢固且低電阻的連接,非常適合泡沫鎳這類多孔、輕薄的金屬材料。
核心焊接技術(shù):超聲波焊接
其原理是利用每秒數(shù)萬次的高頻振動(dòng),在壓力作用下使接觸的金屬表面產(chǎn)生摩擦,從而實(shí)現(xiàn)固態(tài)原子間的結(jié)合。它在焊接泡沫鎳時(shí)優(yōu)勢突出:
· 焊接質(zhì)量卓越:導(dǎo)電性極佳,電阻幾乎為零,且能牢固結(jié)合,不易脫落。
· 工藝優(yōu)勢明顯:屬冷態(tài)加工,材料不熔化,無熱變形;無需焊劑,無火花,節(jié)能環(huán)保;對油污或氧化層容忍度高,能焊接異種金屬。
· 需權(quán)衡之處:主要限制在于焊接的金屬厚度通常在5mm以下,焊點(diǎn)尺寸也有限。
常見設(shè)備類型
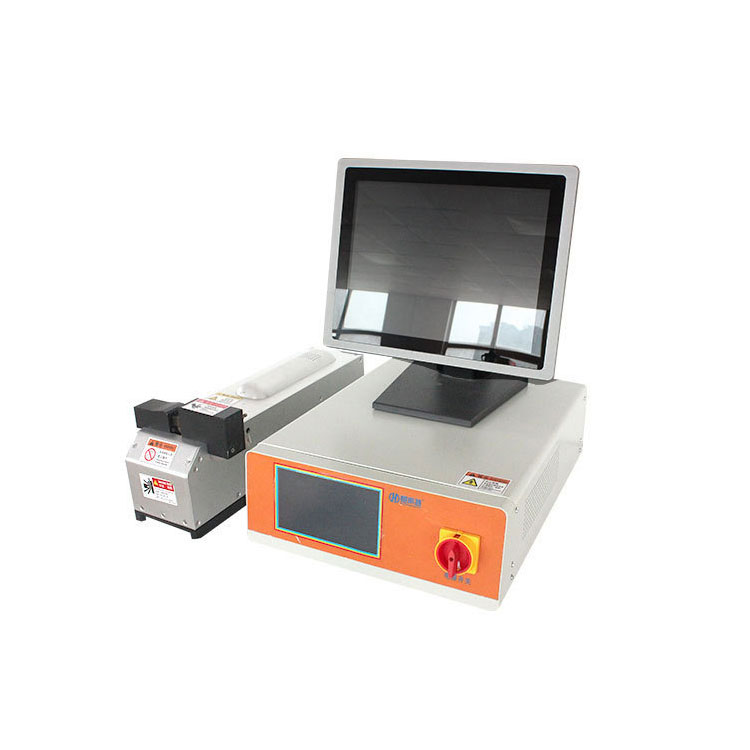
· 超聲波點(diǎn)焊機(jī):適合卷芯極耳、極片與極耳連接等局部、離散的焊點(diǎn)。
· 超聲波滾焊機(jī):帶材連續(xù)對接的最主流選擇,可實(shí)現(xiàn)泡沫鎳帶材間的連續(xù)牢固對接。
· 激光焊接:在焊接速度上更具優(yōu)勢,但用于泡沫鎳仍需精確控制能量;市場上已有高功率設(shè)備出現(xiàn),用于Busbar、極耳等焊接。
應(yīng)用背景與行業(yè)挑戰(zhàn)
泡沫鎳因比表面積大,是制造鎳氫電池電極的核心材料。但泡沫鎳本身強(qiáng)度較差,傳統(tǒng)焊接不牢固。主流工藝是先在碾壓裁片后,在其上輥焊一條鎳帶作為集流體,以增強(qiáng)整體強(qiáng)度。整個(gè)生產(chǎn)涉及“泡沫鎳網(wǎng)/鎳片”及“多層銅/鋁箔與極耳”等多種焊接,要求設(shè)備穩(wěn)定且可調(diào)節(jié)。
 客服